Makine parçaları neden aşınır sorusu; abrazyon, yüksek yük ve kimyasal korozyonun yüzeyde birikmesiyle yanıtlanır.
Endüstriyel üretim tesislerinde, fabrikalarda ve ağır sanayi kollarında kesintisiz üretimin sürdürülebilmesi, mekanik sistemlerin ve makine parçalarının kararlı çalışmasına bağlıdır. Dişlilerden millere, konveyör rulolarından tahrik kasnaklarına kadar her bir makine elemanı, sistemin bütünsel performansını doğrudan etkiler. Ancak bu parçalar, montaj hatlarında çalışmaya başladıkları ilk andan itibaren sürekli bir yıpranma, yorulma ve malzeme kaybı sürecine girerler. Endüstri literatüründe yüzeylerin birbirleriyle veya çevresel faktörlerle etkileşimi sonucu meydana gelen bu malzeme kaybına aşınma (wear) adı verilir.
Makinelerin mekanik verimliliğini düşüren, tolerans kayıplarına neden olan, üretim hatlarında aniden meydana gelen plansız duruşları tetikleyen ve işletmeler için devasa bakım-onarım bütçeleri çıkaran en kronik problem şüphesiz ki aşınmadır. Peki, modern üretim teknolojilerine ve gelişmiş metalurji yöntemlerine rağmen makine parçaları neden aşınır? Deformasyon süreçlerinin arkasında yatan fiziksel, kimyasal ve mekanik dinamikleri mikro düzeyde anlamak, endüstriyel tesislerde doğru koruyucu yüzey teknolojilerini seçmenin, plansız duruşları sıfıra indirmenin ve parça ömrünü maksimum seviyeye çıkarmanın en temel adımıdır.
Makine Parçaları Neden Aşınır? Endüstriyel Ekipmanlarda Yüzey Deformasyonu ve Koruma Yöntemleri
1. Sürtünme Mekanizmaları ve Abrazyon (Kazınma) Aşınması
Endüstriyel parçaların yüzey bütünlüğünü kaybetmesindeki en temel ve en yaygın neden, iki veya daha fazla yüzeyin belirli bir yük altında birbirine temas ederek bağıl hareket gerçekleştirmesidir. Triboloji (sürtünme, aşınma ve yağlama bilimi) ilkelerine göre, makine parçalarında sürtünmeye bağlı aşınma iki ana grupta incelenir:
Abrazyon (Aşındırıcı Sürtünme)
Abrazyon, sert bir yüzeyin veya sert katı partiküllerin, kendilerine kıyasla daha yumuşak olan bir parça yüzeyine temas ederek adeta bir zımpara gibi çalışması ve malzeme yüzeyini mikro düzeyde kazıması durumudur. İki yönlü (sert yüzeyin yumuşak yüzeyi çizmesi) veya üç yönlü (iki yüzey arasına giren sert toz ve kum tanelerinin aşındırması) olarak gerçekleşebilir.
- Sektörel Etkileri: Özellikle madencilik, çimento, tarım, seramik ve demir-çelik gibi yoğun toz, kum ve sert mineral ham maddelerle çalışan sektörlerde konveyör tamburları, taşıyıcı rulolar, bunkeriçleri ve şutlar çok hızlı bir şekilde abrazyon aşınmasına maruz kalır. Çıplak metaller bu sert partiküllere karşı koyamayarak kısa sürede incelir ve delinir.
Adhezyon (Yapışma ve Kopma Aşınması)
Adhezyon, yüksek basınç, aşırı yük ve kayma hareketi altında çalışan iki metal yüzeyin, mikroskobik tepeler (pürüzler) noktasında birbiriyle temas ederek anlık ve yerel olarak kaynaklanması (soğuk kaynak) durumudur. Hareket devam ettikçe bu kaynak noktaları zorlanarak kopar.
- Deformasyon Süreci: Kopma esnasında daha yumuşak olan malzemeden kopan mikro parçacıklar, diğer sert yüzeye yapışır veya iki yüzey arasında serbest kalarak aşındırıcı bir partiküle dönüşür. Yağlaması yetersiz kalan dişli çarklarda, yataklarda ve millerde adhezyon nedeniyle derin çizikler, oyuklar ve kilitlenmeler (seizing) meydana gelir.
2. Ağır Yük Konsepti, Yüksek Hız ve Metal Yorgunluğu
Her makine parçası, mühendislik tasarım aşamasında belirli bir statik yük, dinamik yük ve hız (devir) limitine göre hesaplanarak imal edilir. Ancak günümüz üretim dünyasında rekabet ve yüksek kapasite ihtiyacı, makinelerin sürekli olarak limit sınırlarında veya aşırı yük altında çalıştırılmasına neden olur. Bu durum, parçaların makro ve mikro yapısında geri dönülemez hasarlar başlatır.
Yapısal Deformasyon ve Ezilme
Ağır yük altında çalışan metal tekerlekler, pres yatakları veya kılavuz rulolar, malzemenin akma dayanım sınırının zorlanmasıyla birlikte yüzey plastik deformasyonuna uğrar. Parçaların geometrik formu bozularak eksen kaçıklıklarına ve dolayısıyla sistemin diğer noktalarında da zincirleme aşınmalara zemin hazırlar.
Yüzey Yorgunluğu ve Pitting (Karıncalanma)
Sürekli tekrarlayan, döngüsel (çevrimsel) yüklere maruz kalan dönen parçalarda (örneğin rulman yuvalarında, raylarda ve dişli yüzeylerinde) zamanla metal yorgunluğu oluşur.
- Çatlak İlerlemesi: Yüzeyin hemen altında, yüksek kayma gerilmelerinin olduğu bölgede mikroskobik çatlaklar (micro-cracks) başlar. Malzeme çalışmaya devam ettikçe bu çatlaklar birleşerek yüzeye doğru ilerler.
- Malzeme Kopması: Çatlaklar yüzeye ulaştığında, metal yüzeyden küçük levhamsı parçalar koparak ayrılır. Yüzeyde küçük çukurlar ve gözenekler oluşturan bu aşınma türüne pitting (karıncalanma) veya spalling (pullanma) adı verilir. Pitting başlayan bir mekanik parçanın orijinal yüzey hassasiyeti kaybolduğu için sistemde devasa titreşimler ve gürültü baş gösterir.
3. Kimyasal Korozyon ve Oksitlenme Etkileri
Makinelerin fiziksel tasarımı kadar, çalıştıkları ortamın atmosferik ve kimyasal şartları da aşınmanın hızını belirleyen en kritik parametrelerden biridir. Kimyasal reaksiyonlar, mekanik aşınma süreçleriyle birleştiğinde ortaya çok daha yıkıcı sonuçlar çıkar.
Kimyasal Bariyerlerin Çökmesi ve Paslanma
Üretim ortamlarında yaygın olarak bulunan nem, su buharı, endüstriyel asitler, bazik çözeltiler, tuzlar ve agresif solventler, çıplak metal yüzeylerle reaksiyona girerek oksit tabakaları (pas) oluşturur. Metal yüzey, kimyasal olarak kararsız bir hale gelir ve yapısal mukavemetini kaybeder.
Tribo-Korozyon (Sürtünmeli Korozyon)
Kimyasal korozyon ile mekanik sürtünmenin aynı anda ve birbirini besleyerek gerçekleştiği bu süreç, aşınmayı geometrik olarak hızlandırır. Sürtünme hareketi, metal yüzeyinde korozyona karşı koruyucu olan doğal pasif katmanı (oksit tabakasını) sürekli olarak kazıyarak taze metal yüzeyini açığa çıkarır. Açığa çıkan bu taze metal, ortamdaki kimyasallarla çok daha hızlı reaksiyona girerek tekrar çürür. Ambalaj, kimya, gıda işleme ve kağıt sanayisinde kullanılan sevk ve baskı silindirleri bu sinsi aşınma türü nedeniyle ömürlerini çok hızlı tamamlar.
4. Erozyon, Kavitasyon ve Akışkan Aşınması
Aşınmanın gerçekleşmesi için illa ki iki katı gövdenin birbirine mekanik olarak bastırılması gerekmez. Yüksek hızlarda hareket eden akışkanlar (sıvılar ve gazlar) veya bu akışkanların içinde sürüklenen katı partiküller de makine elemanlarında ciddi aşınmalara neden olur.
Katı Partikül Erozyonu
Bir sıvı veya gaz akımı içerisinde asılı kalan mikro ölçekteki katı taneciklerin (kum, kül, kireç, tortu), yüksek hızlarla makine yüzeylerine çarpması sonucu oluşan aşınmadır. Parçacıkların yüzeye çarpma açısına ve hızına bağlı olarak yüzeyde mikro kesme ve yontma işlemleri gerçekleşir. Endüstriyel fan kanatları, toz emme hatları, siklonlar ve boru dirsekleri erozyon aşınmasının en yoğun görüldüğü yerlerdir.
Kavitasyon (Baloncuk Patlaması) Aşınması
Özellikle hidrolik sistemlerde, yüksek basınçlı pompalarda, valflerde ve su türbinlerinin fanlarında (impeller) görülen çok özel bir aşınma türüdür. Akışkanın yüksek hızla yön değiştirdiği veya daraldığı bölgelerde lokal basınç, sıvının buharlaşma basıncının altına düşer ve sıvı içinde mikro buhar kabarcıkları oluşur.
- Mikro-Jet Etkisi: Bu kabarcıklar tekrar yüksek basınçlı bir bölgeye geçtiklerinde, mikrosaniyeler içinde büyük bir şiddetle kendi içlerine doğru patlarlar (implosion). Bu patlama esnasında parça yüzeyine doğru hızı binlerce metre saniyeye ulaşan mikro sıvı jetleri oluşur.
- Yüzey Parçalanması: Bu lokal sıvı darbeleri metal yüzeyinde devasa bir yorulma ve darbe etkisi yaratarak metalin parça parça kopmasına ve süngerimsi, delikli bir yapı almasına yol açar.
5. Tribolojik Hatalar: Yetersiz Yağlama ve Bakım Eksikliği
Mekanik aşınmaların doğrudan malzeme kalitesine bağlı olmayan, tamamen operasyonel ve yönetimsel hatalardan kaynaklanan en büyük tetikleyicisi yetersiz veya yanlış yağlama uygulamalarıdır.
Yağlayıcılar (gresler, endüstriyel yağlar), birbiri üzerinde hareket eden iki metal yüzey arasında mikron kalınlığında hidro dinamik bir film tabakası oluşturarak metallerin doğrudan temas etmesini engeller. Ancak;
- Hatalı Yağ Seçimi: Çalışma sıcaklığına, yüküne ve hızına uygun viskozitede olmayan yağların kullanılması,
- Kontaminasyon: Yağlama sisteminin içerisine dışarıdan toz, su veya metal talaşı sızması,
- Periyodik Bakım İhmali: Zamanla termal ve mekanik yüklerle özelliğini, yani yağlayıcılık vasfını kaybeden yağların zamanında değiştirilmemesi,
gibi nedenlerle koruyucu film tabakası yırtılır. Film tabakasının yırtılmasıyla sistem anında “kuru sürtünme” fazına geçer. Kuru sürtünme ise saniyeler içinde aşırı ısı açığa çıkararak parçaların genleşmesine, aşınma hızının binlerce kat artmasına ve nihayetinde millerin ve yatakların sararak (kilitlenerek) büyük mekanik kırıma uğramasına yol açar.
Aşınmaya Karşı En Etkili Mühendislik Çözümü: Poliüretan Kaplama
Endüstriyel üretim hatlarında aşınma faktörünü tamamen sıfırlamak fiziksel olarak mümkün olmasa da doğru mühendislik yaklaşımları ve gelişmiş yüzey kaplama teknolojileriyle aşınma sürecini maksimum düzeyde bloke etmek ve parça kullanım ömürlerini katbekat uzatmak mümkündür.
Sanayide aşınan metal parçaları sürekli yenisiyle değiştirmek veya parça yüzeylerini sertleştirmek (ısıl işlem, krom kaplama vb.) her zaman kesin ya da ekonomik bir çözüm sunmaz. Sert yüzeyler darbeler karşısında kırılganlaşırken, kauçuk gibi geleneksel esnek malzemeler ise zamanla kurur, çatlar ve kimyasallara karşı dayanımsız kalır. İşte bu noktada modern malzeme biliminin sanayiye sunduğu en güçlü alternatif, parçaların yüksek performanslı poliüretan elastomer ile kaplanmasıdır.
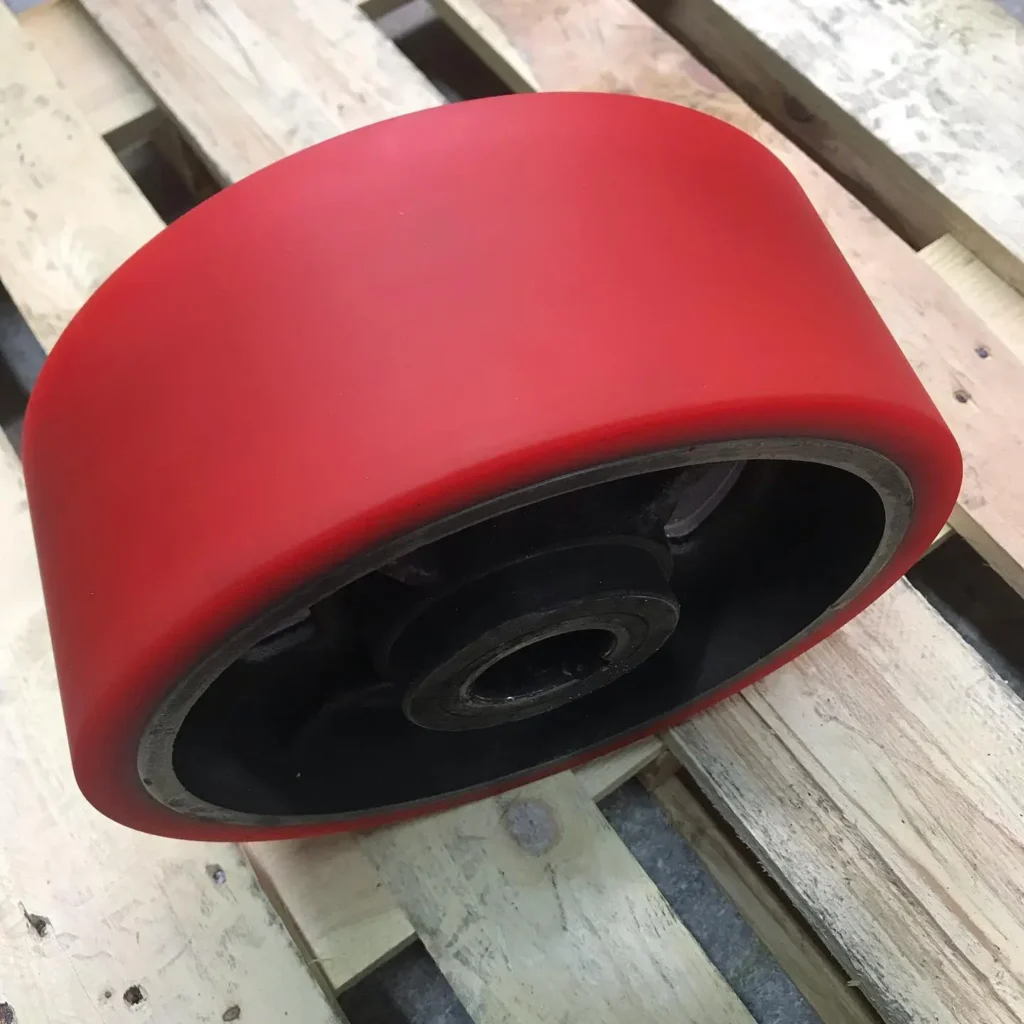
Poliüretan kaplama, makine parçalarının yüzeyinde esnek, kaygan ve mukavemeti son derece yüksek koruyucu bir zırh oluşturur. Aşınmayı engelleyen temel özellikleri şunlardır:
- Mükemmel Abrazyon Direnci: Poliüretan, moleküler yapısı sayesinde sürtünme kuvvetlerine karşı metallerden ve kauçuktan çok daha yüksek bir aşınma direnci gösterir. Sert partiküller poliüretan yüzeye çarptığında yüzeyi kazıyamaz.
- Darbe ve Titreşim Absorbsiyonu: Esnek yapısı sayesinde ani şok yükleri ve mekanik titreşimleri kendi bünyesinde sönümleyerek alt kısımdaki ana metal gövdenin yorulmasını ve çatlamasını engeller.
- Korozyon ve Kimyasal Dayanım: Su, nem, endüstriyel yağlar, gresler ve pek çok sert solvente karşı tamamen pasif bir bariyer kurarak paslanma ve kimyasal çürümelerin önüne geçer.
- Özelleştirilebilir Sertlik: Kullanım alanına göre Shore A’dan Shore D’ye kadar (yumuşak bir silgiden kemik sertliğine kadar) formüle edilerek her türlü makine parçasının çalışma dinamiğine tam uyum sağlar.
Bursa sanayisindeki ve tüm Türkiye genelindeki üretim tesislerinizde yaşanan kronik aşınma problemlerini ortadan kaldırmak, konveyör rulolarınızın, kasnaklarınızın, tekerleklerinizin ve baskı silindirlerinizin ömrünü uzatarak işletme maliyetlerinizi kalıcı olarak düşürmek için Boduroğlu Makina uzmanlığıyla tanışın. Fabrikanızdaki aşınma noktalarını analiz etmek, teknik analiz desteği almak ve yüksek kaliteli poliüretan kaplama çözümlerimizle tanışmak için bizimle hemen iletişime geçebilirsiniz.
Web Sitemiz:poliuretankaplama.com.tr
Sosyal Medya:@boduroglumakina
İlgili konular: poliüretan kaplama nasıl yapılır, Bursa poliüretan kaplama, poliüretan rulo kaplama, poliüretan teker kaplama, poliüretan sertlik.