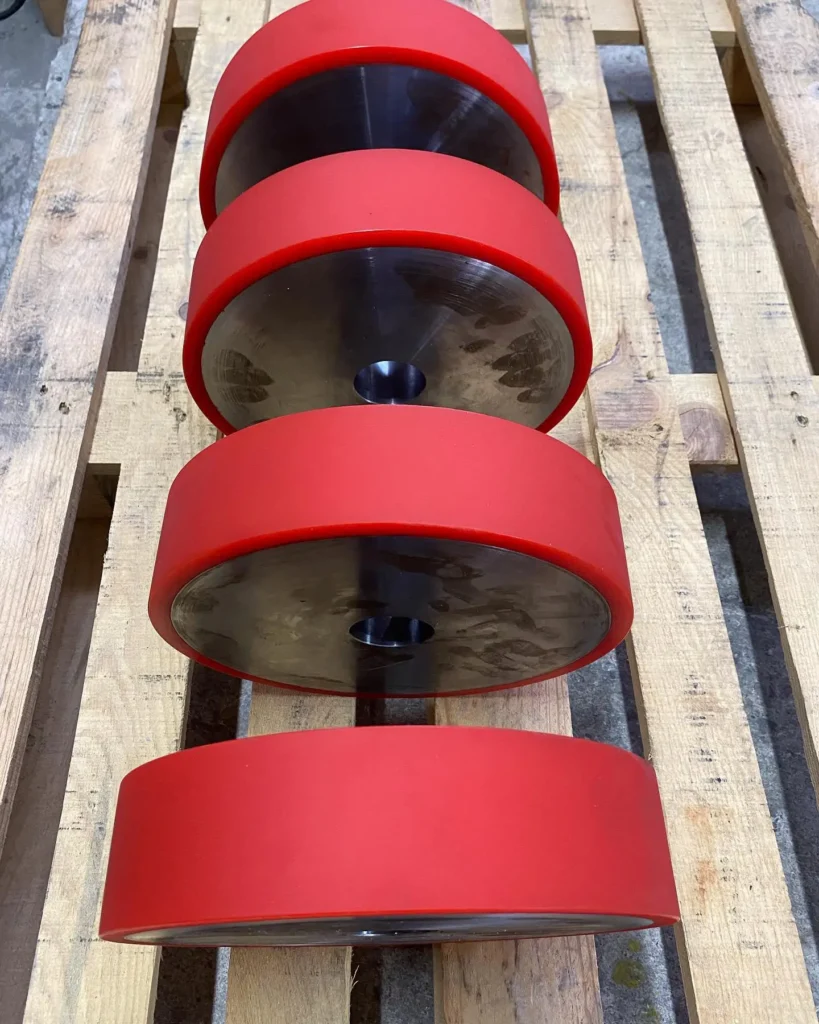
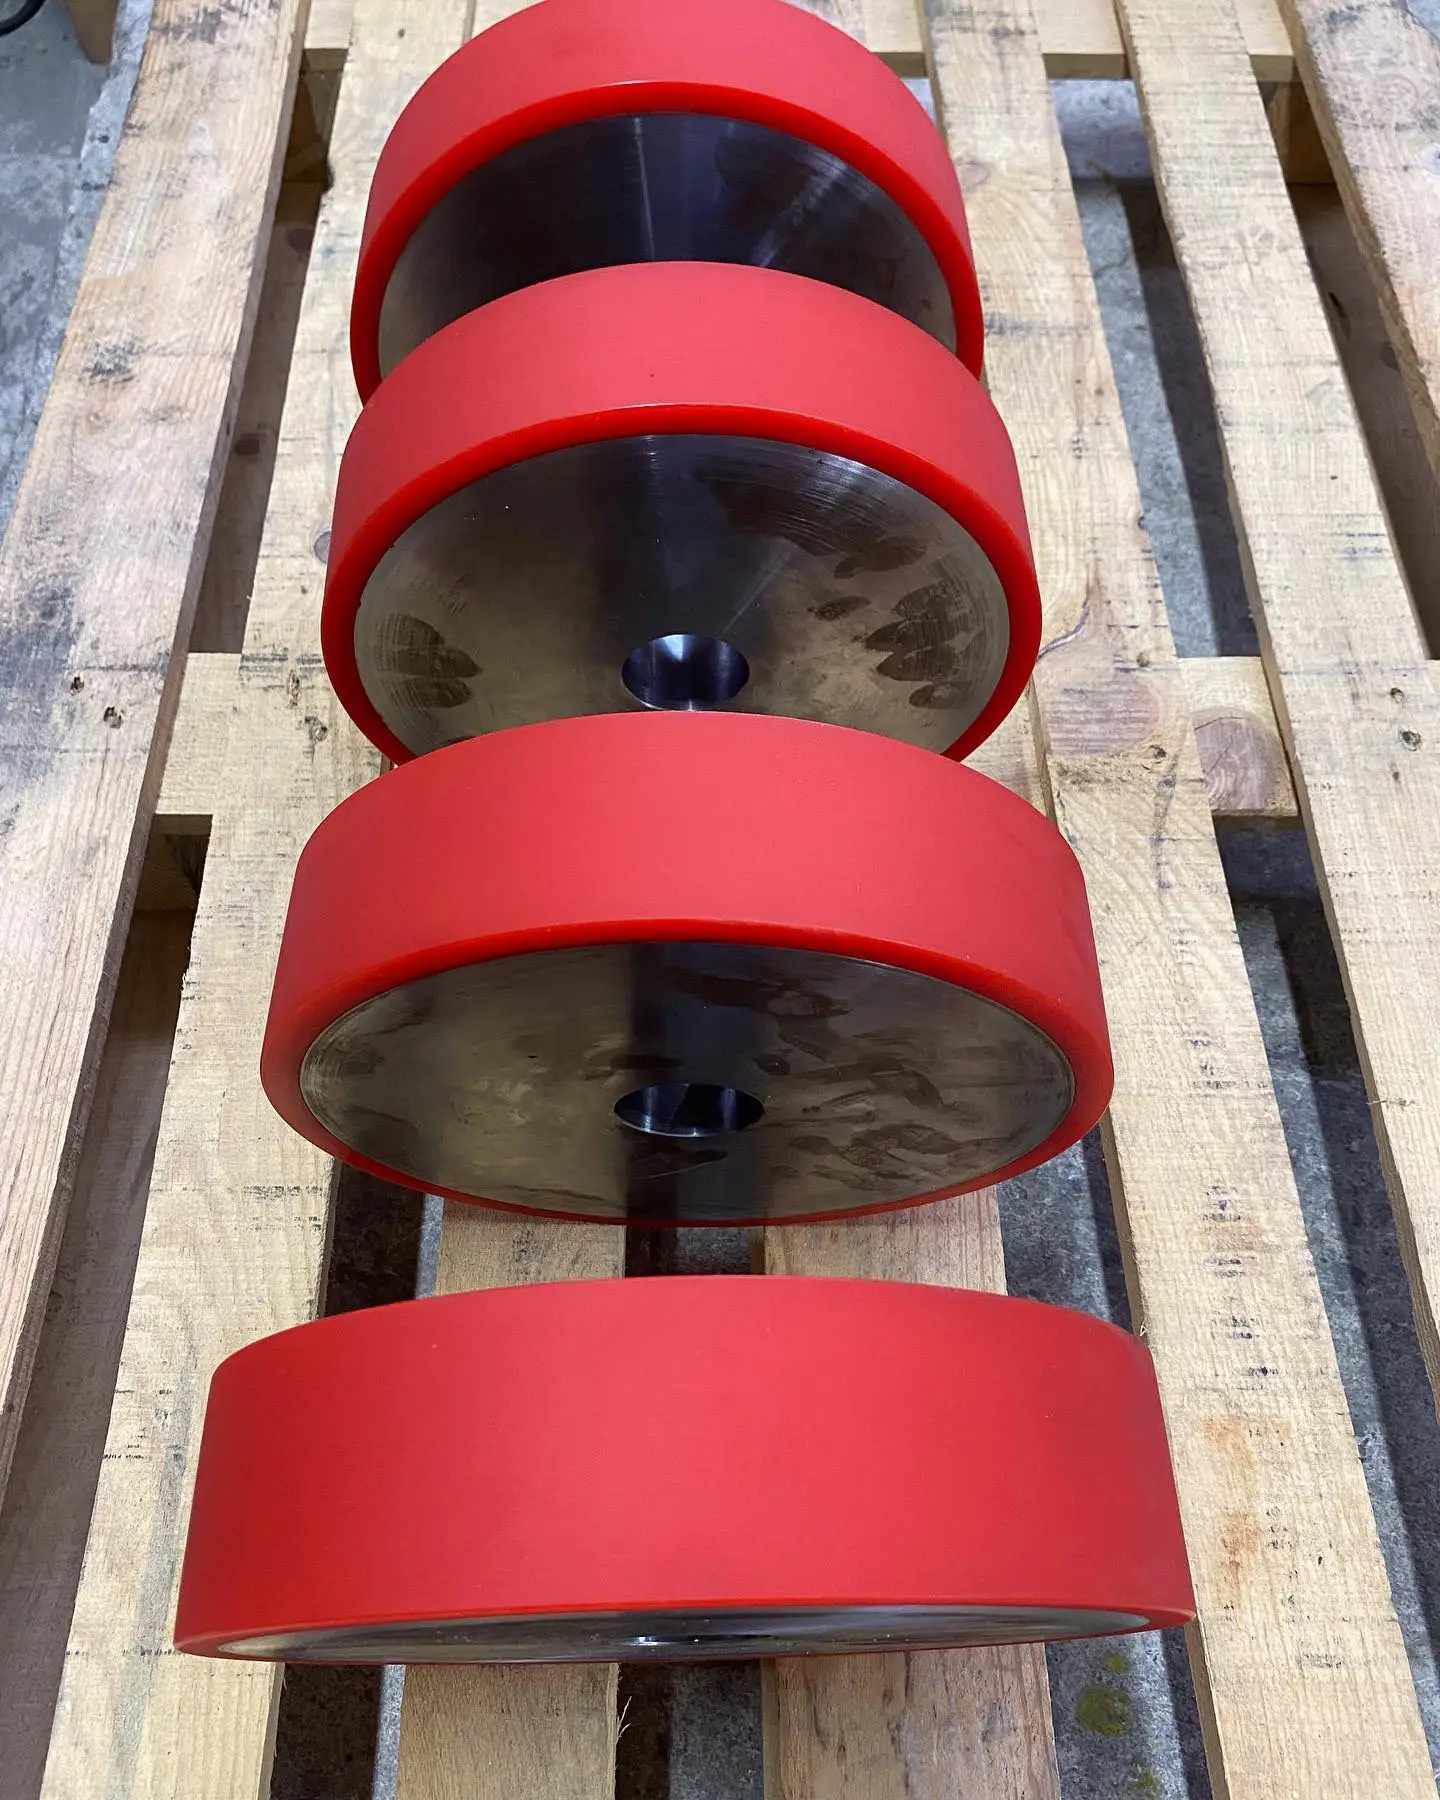
Endüstriyel üretim hatlarında, ağır sanayi kollarında ve lojistik sistemlerde görev yapan rulo, silindir, kasnak ve tekerlek gibi mekanik parçaların yüzeyleri; aşınma, darbe ve korozyona karşı yüksek performanslı poliüretan elastomer ile zırhlanır. Poliüretan malzemenin çeliğin gücüyle kauçuğun esnekliğini buluşturan bu üstün mekanik özelliklerini kazanması, tamamen kontrollü ve kimyasal bir imalat disiplini olan poliüretan döküm süreci sayesinde gerçekleşir.
Poliüretan Döküm Süreci Neden Kritiktir?
Fabrikalarda parça toleranslarını bozan ve plansız duruş bütçelerini fırlatan üretim hattında aşınma sorunu karşısında en etkili çözümü sunabilmek, döküm sürecinin her bir aşamasının laboratuvar hassasiyetiyle yönetilmesine bağlıdır. Bu rehberde; ham metalin hazırlanmasından nihai taşlama aşamasına kadar endüstriyel poliüretan döküm süreci adımlarını mikro düzeyde inceliyoruz.
Poliüretan Döküm Süreci Adımları
Yüksek yapışma (adezyon) garantili, gözeneksiz ve mikron toleranslarına sahip bir endüstriyel parça imalatı için döküm süreci şu temel aşamalardan oluşur:
1. Metal Gövde Hazırlığı ve Yüzey Aktivasyonu (Kumlama)
Döküm sürecinin en kritik ve ilk adımı, poliüretanın kaplanacağı çelik, alüminyum veya döküm milin/jantın yüzey hazırlığıdır. Metal yüzeyindeki eski kaplama kalıntıları, pas, endüstriyel yağlar ve kirler tamamen temizlenmelidir.
- Kumlama: Metal gövde, özel kumlama kabinlerinde yüksek basınçlı aşındırıcı metallerle (grid/çelik bilye) kumlanır. Bu işlem, metal yüzeyinde çıplak gözle görülmeyen mikro pürüzlülükler (ankraj profili) yaratarak poliüretanın tutunabileceği maksimum yüzey alanını oluşturur. Metal parçalar nasıl korunur sorusunun ilk cevabı bu mekanik tutunmadır.
2. Kimyasal Astarlama (Bonding / Adezyon Aşaması)
Kumlanmış ve solventlerle dezenfekte edilmiş metal yüzeye, yüksek sıcaklık ve basınca dayanıklı özel kimyasal bağlayıcı astarlar (primer/bonding) uygulanır.
- Bu astarlar, metal ile poliüretan elastomer arasında moleküler düzeyde bir köprü görevi görür. Doğru astar kullanılmadığı takdirde, parça hat üzerinde dinamik yük altına girdiğinde kaplama soyulması (adezyon kaybı) yaşanır ve poliüretan katman metalden bir kabuk gibi ayrılır.
3. Kalıp Hazırlığı ve Ön Isıtma
Poliüretanın döküleceği sıvı fazdaki formu sınırlayacak ve nihai parça geometrisini verecek olan çelik veya alüminyum kalıplar titizlikle temizlenir.
- Kalıp Ayırıcı: Kürlenme sonrasında poliüretanın kalıba yapışıp yırtılmasını önlemek için kalıp iç yüzeylerine özel kalıp ayırıcı ajanlar homojen bir şekilde sürülür.
- Ön Isıtma (Fırınlama): Hazırlanan metal gövde ve kalıplar, döküm öncesinde özel endüstriyel fırınlarda 80°C ila 110°C arasındaki sıcaklıklara ısıtılır. Bu ön ısıtma, döküm anında sıvı poliüretanın aniden soğuyup şoklanmasını engeller ve homojen bir kimyasal reaksiyon sağlar.
4. Kimyasal Formülasyon ve Vakumlama (Gaz Alma)
Poliüretan döküm; temel olarak iki ana sıvı bileşenin (Prepolimer/İzosiyanat ve Kürleyici/Poliol-Amin) karışımıyla gerçekleşir.
- Parçanın çalışacağı hattın yüküne, hızına ve sıcaklığına göre Shore 10A ile Shore 75D arasında en ideal sertlik derecesini (Shore sertliği) sağlayacak hassas gramaj terazilerinde karışım oranları ayarlanır.
- Vakumlama: Sıvı kimyasallar karıştırılmadan önce veya karışım esnasında yüksek vakum makinelerine alınarak içlerindeki tüm mikro hava kabarcıkları (gazlar) emilir. Eğer gaz alma işlemi yetersiz yapılırsa, parça içinde gözenekler (hava boşlukları) kalır ve bu boşluklar tekerleğin çabuk eskimesine, döküm sonrası lokal kopmalara yol açar.
5. Sıcak Döküm Aşaması
Havası tamamen alınmış ve ideal reaksiyon sıcaklığına getirilmiş sıvı poliüretan karışımı, tam otomatik döküm makineleri veya hassas el dökümü yöntemleriyle, fırından çıkarılmış sıcak kalıbın içine kesintisiz ve homojen bir şekilde dökülür. Sıvı malzemenin kalıp içindeki tüm detaylara, boşluksuz bir şekilde nüfuz etmesi sağlanır.
6. Kürlenme (Pişirme) ve Kalıptan Çıkarma
Kalıba dökülen poliüretan, fırınlarda belirli bir sıcaklık eğrisinde tutularak primer kürlenmesini (jel aşamasını) tamamlar. Malzeme kalıptan çıkarılabilecek yapısal sertliğe ulaştığında kalıp sökülür.
- Kalıptan çıkarılan parça, moleküler çapraz bağlarının maksimum mukavemete ve nihai fiziksel özelliklerine ulaşması için 12 ila 24 saat boyunca post-kürlenme (son pişirme) fırınlarında bekletilir. Bu aşama tamamlanmadan parça asla mekanik işleme alınmaz.
7. Talaşlı İmalat ve Hassas Taşlama
Fırından çıkan poliüretan kaplı parçanın üzerinde kalıp ek yerleri, döküm yollukları ve mikron düzeyinde yüzey dalgalanmaları bulunur.
- Parça, yüksek devirli endüstriyel torna ve hassas taşlama tezgahlarına bağlanır. Projenin teknik resminde belirtilen orijinal dış çap, et kalınlığı ve pürüzsüzlük değerlerine gelene kadar mikron toleranslarında işlenir. Bu sayede parçanın hat üzerinde balans yapması ve eksen kaçıklığı oluşturması kesin olarak engellenir.
Poliüretan Döküm Sürecinin Sanayiye Sağladığı Avantajlar
Doğru yönetilen bir poliüretan döküm süreci, üretilen rulo, silindir ve tekerleklere şu üstün özellikleri kazandırır:
- Mükemmel Sürtünme (Abrazyon) Direnci: Moleküler zincir yapısı sayesinde pürüzlü veya sert hammaddelerin yarattığı aşınma kuvvetlerini sönümler. Standart metal ve kauçuk yüzeylere kıyasla 3 ila 4 kat daha uzun ömür sunarak makine parçaları neden aşınır endişesini ortadan kaldırır.
- Yüksek Yük Kapasitesi ve Elastik Hafıza: Ağır statik/dinamik yükler altında ezilmez ve tekerleklerde “düzleşme” (flat-spotting) problemi yaratmaz. Darbe anında esner ve darbe bittiğinde orijinal geometrik formuna geri döner.
- Gürültü Azaltma Performansı: Metalin metale veya sert malzemeye çarpma sesini kaynağında yutarak fabrikalarda en etkili gürültü azaltma çözümleri arasında yer alır.
Ekonomik Çözüm: Poliüretan Kaplama Yenileme (Revizyon)
Poliüretan kaplı parçaların en büyük finansal avantajı, dış katman ömrünü tamamladığında içteki pahalı metal milin veya jantın hurdaya çıkmamasıdır. İşletmeler periyodik bakımlarda kaplama ne zaman yenilenmeli takibini iyi yaparak parçayı çöpe atmak yerine profesyonel bir revizyon sürecine gönderebilirler.
Döküm tesisinde eskiyen katman metal gövdeye zarar verilmeden sökülür, metal yüzey yeniden kumlanır ve yukarıdaki döküm adımları sıfırdan uygulanarak parça yeni imalat maliyetinin çok altına fabrikaya yeniden kazandırılır. Bu süreç, endüstriyel parça ömrü nasıl uzatılır sorusunun sanayideki en verimli maliyet düşürme yöntemidir.
Neden Boduroğlu Poliüretan?
Üretim hatlarınızda sürtünme, darbe, korozyon ve parça deformasyonlarına karşı kalıcı, uzun ömürlü ve yüksek yapışma garantili çözümler üretmek için Boduroğlu Poliüretan olarak ileri teknoloji döküm ve revizyon hizmeti sunuyoruz.
Mekanik parçalarınızın (rulo, silindir, kasnak, tekerlek, tambur) maruz kaldığı torka, hıza, ağırlığa, çalışma sıcaklığına ve kimyasal haritaya en uygun kimyasal formülasyonu laboratuvar hassasiyetiyle hazırlıyoruz. Metal gövde ile poliüretanın ömür boyu tek bir bütün olarak kalması için özel kumlama ve bonding (bağlayıcı astar) teknolojileri uyguluyor, tam otomatik döküm hatlarımızda havası tamamen alınmış gözeneksiz parçalar üretiyoruz. Kürlenme sonrası hassas taşlama tezgahlarımızda orijinal mikron toleranslarında sıfır hata ile işleyerek, hatlarınızın kesintisiz, sessiz ve maksimum verimle dönmesini sağlıyoruz.
Makinelerinizin ömrünü uzatacak profesyonel poliüretan döküm çözümleri, teknik malzeme analizleri, yerinde keşif destekleri ve avantajlı fiyat tekliflerimiz için bizimle hemen iletişime geçebilirsiniz.
Web Sitemiz:poliuretankaplama.com.tr
Sosyal Medya:@boduroglumakina
Aynı konuda derinleşmek için talaşlı imalat ve kaplama, poliüretan kaplama nasıl yapılır, bursa poliüretan kaplama sayfalarımıza da bakabilirsiniz. Boduroğlu Makina, Nilüfer/Bursa üretim üssünden Türkiye geneline sevkiyat yapar.