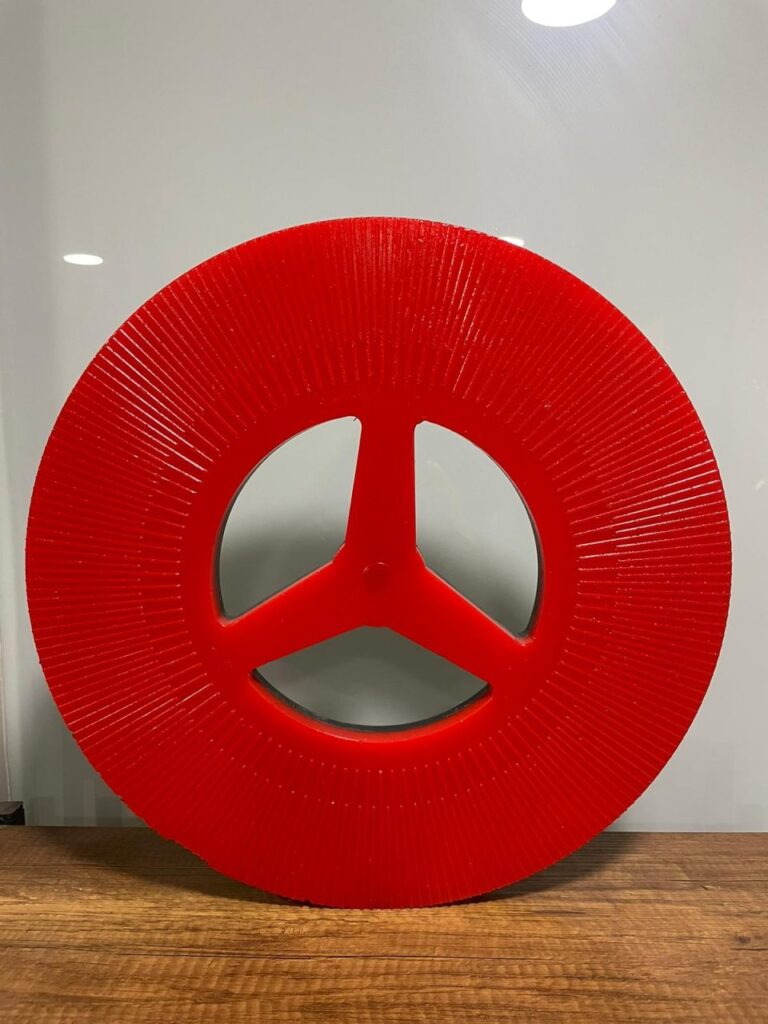
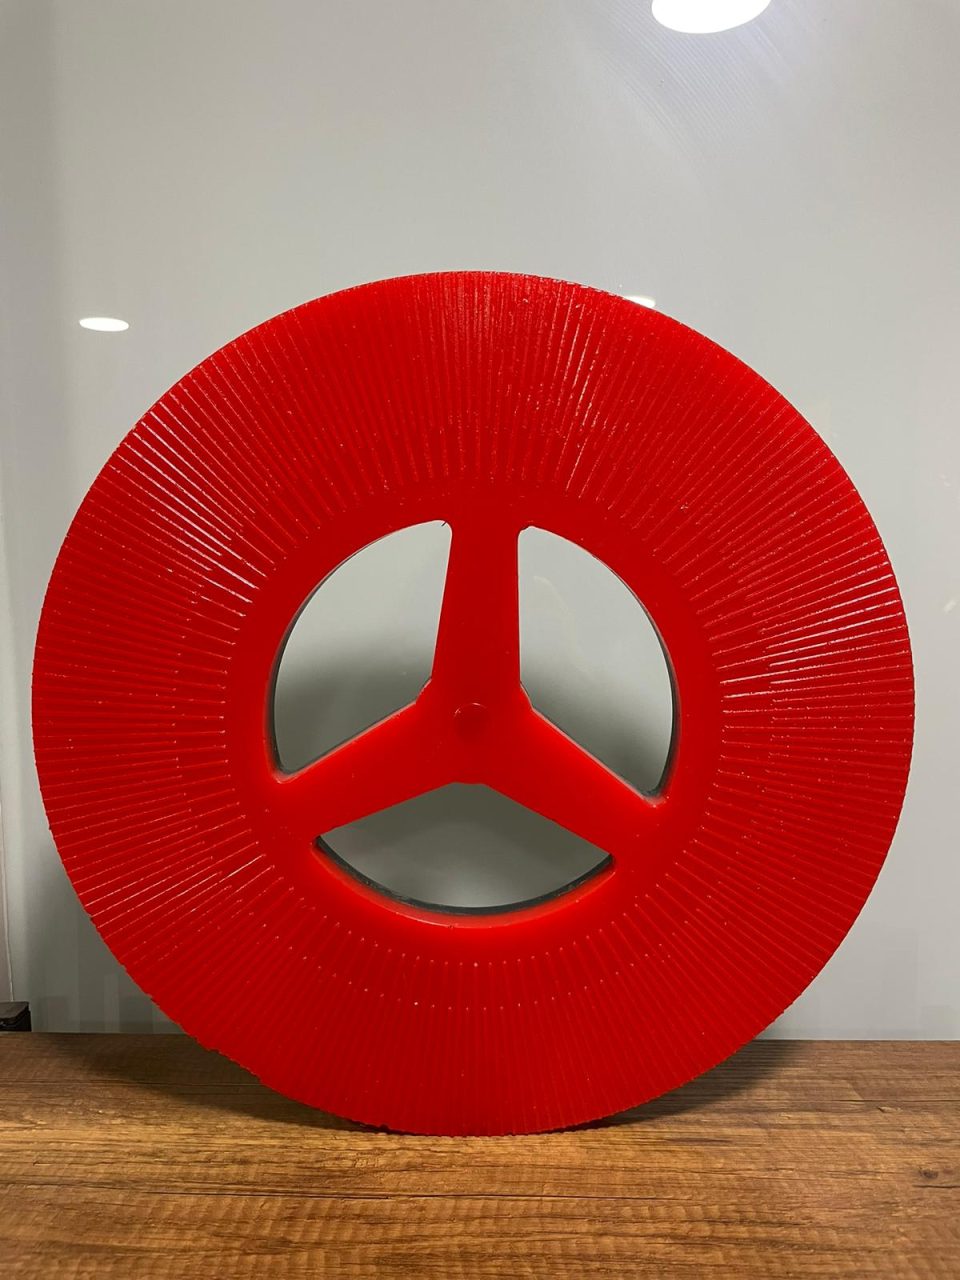
Endüstriyel üretim hatlarında, ağır sanayi kollarında ve hassas otomasyon sistemlerinde rulo, silindir, kasnak, tambur ve tekerlek gibi mekanik parçaların performansı iki temel parametreye bağlıdır: Doğru boyutsal toleranslar ve yüksek yüzey mukavemeti. Tek başına talaşlı imalat, parçaya gereken mikron düzeyindeki geometrik doğruluğu sağlasa da, ham metal yüzeyler zorlu çalışma şartlarında hızla aşınır ve korozyona uğrar. Sadece kaplama yapmak ise parçanın yüzeyini korur ancak montaj için gereken hassas çap ve pürüzsüzlük değerlerini sunamaz.
Talaşlı İmalat ve Kaplama Neden Birlikte Planlanır?
İşte bu noktada “Talaşlı İmalat ve Kaplama” süreçlerinin mühendislik disipliniyle entegre edilmesi, sanayide yaşanan üretim hattında aşınma sorunu ve parça deformasyonlarına karşı en kesin çözümü üretir. Özellikle yüksek performanslı döküm poliüretan elastomer kaplama süreçlerinde, döküm öncesi ve sonrasında uygulanan talaşlı imalat operasyonları parça ömrünün ve hat verimliliğinin anahtarıdır.
1. Kaplama Öncesi Talaşlı İmalat: Doğru Altyapının Kurulması
Bir silindirin veya tekerlek jantının poliüretan elastomer ile kaplanabilmesi için metal gövdenin (çekirdeğin) kusursuz bir geometrik forma sahip olması gerekir. Kaplama öncesindeki talaşlı imalat süreçleri şu kritik adımları içerir:
- Eski Kaplamanın Sökülmesi ve Gövde Kontrolü: Yenilenecek (revizyon görecek) parçaların üzerindeki aşınmış eski katman, metal gövdeye ve mil eksenine zarar vermeden özel torna tezgahlarında soyulur.
- Geometrik Doğrulama: Uzun süre çalışan miller tork ve yük nedeniyle eğilebilir, jantlarda eksen kaçıklığı oluşabilir. Kaplama öncesinde metal gövde tornalanarak salgı, balans ve ovallik hataları sıfıra indirilir. Eksen kaçıklığı olan bir gövdeye kaplama yapılması, hattın vibrasyonlu (titreşimli) çalışmasına ve rulmanların hızla dağılmasına yol açar.
- Yüzey Formunun Hazırlanması: Kaplanacak poliüretanın et kalınlığı hesaplanarak metal gövde istenen çapa indirilir. Ayrıca poliüretanın metal gövdeye mekanik olarak daha güçlü tutunması için yüzeye özel mikro kanallar veya faturalar açılabilir. Bu işlem, metal parçalar nasıl korunur arayışının ilk fiziksel adımıdır.
2. Kaplama Sonrası Talaşlı İmalat ve Hassas Taşlama: Mikron Toleransı
Sıvı fazdaki poliüretanın kalıba dökülmesi ve fırınlanması (kürlenmesi) tamamlandıktan sonra parça doğrudan fırından çıktığı haliyle üretim hattına takılamaz. Çünkü döküm sonrasında yüzeyde kalıp ek yerleri, yolluk çapakları ve milimetrik yüzey dalgalanmaları bulunur. Parçanın sanayide çarkları sorunsuz döndürebilmesi için kaplama sonrası talaşlı imalat süreci başlar:
- Kaba Torna İşlemi: Sertliği Shore 10A ile Shore 75D arasında değişen poliüretan elastomer kaplama, özel kesici uçlara sahip endüstriyel torna tezgahlarına bağlanır. Parçanın üzerindeki fazla poliüretan katman temizlenerek parça nihai ölçüsüne birkaç mikron kalana kadar işlenir.
- Hassas Silindirik Taşlama: Ambalaj, matbaa, tekstil ve demir-çelik hatlarında çalışan silindirler ile yüksek hızlı AGV (otonom araç) tekerlekleri için torna kalitesi yeterli değildir. Parça, yüksek devirli hassas silindirik taşlama tezgahlarına alınır. Burada özel taşlama taşları kullanılarak parçanın dış çapı, teknik resimdeki orijinal mikron toleransına (+/- 0.02 mm) getirilir.
- Yüzey Pürüzsüzlüğü ve Form Verme (Kombinasyonlar): Taşlama işlemiyle yüzey tamamen pürüzsüz (cam gibi) hale getirilebileceği gibi, sektörün ihtiyacına göre poliüretan yüzeyine talaşlı imalat yöntemleriyle helisel kanallar, su tahliye yivleri veya baklava dilimi desenleri de açılabilir. Bu, özellikle tekstil sıkma silindirlerinde veya kayış tahrik kasnaklarında tutunmayı maksimuma çıkarır.
Entegre Sürecin Sanayiye Sağladığı Mühendislik Avantajları
Talaşlı imalat ile ileri teknoloji döküm poliüretan kaplamanın bir arada sunulması, fabrikalarda endüstriyel parça ömrü nasıl uzatılır sorusuna şu üstün yanıtları verir:
- Sıfır Balans ve Titreşim: Hassas taşlanmış parçalar yüksek devirlerde bile balans yapmaz. Bu durum fabrikalarda mekanik gürültüyü önleyerek en etkili gürültü azaltma çözümleri arasında yer alır ve rulman ömürlerini uzatır.
- Olağanüstü Abrazyon (Sürtünme) Direnci: Poliüretan zırh, homojen et kalınlığı sayesinde yüzeyinden akan pürüzlü veya keskin malzemelerin yarattığı aşınmayı dengeli bir şekilde sönümler. Standart metallere kıyasla 3 ila 4 kat daha uzun ömür sunarak makine parçaları neden aşınır endişesini bitirir.
- Yüksek Yük Kapasitesi: Doğru tornalanmış metal göbeğe kusursuz yapışan poliüretan, ağır tonajlar altında kalıcı deformasyona uğramaz, tekerleğin çabuk eskimesine neden olan düzleşme (flat-spotting) problemini engeller.
- Sıfır Kaplama Soyulması (Yüksek Adezyon): Doğru talaşlı imalat yüzey hazırlığı, kumlama ve kimyasal astarlama (bonding) süreçleriyle birleştiğinde, poliüretan ile metal gövde tek bir vücut haline gelir. Dinamik yükler altında sanayinin en büyük kabusu olan kaplama soyulması riski tamamen ortadan kalkar.
Sürdürülebilir Finansal Formül: Rulo ve Silindir Revizyonu
Bu entegre sürecin fabrikalara sağladığı en büyük maliyet avantajı ekonomik sürdürülebilirliktir. Zorlu çalışma şartlarında dış poliüretan katman zamanla aşınsa bile içteki pahalı metal mil veya jant zarar görmez. İşletmeler periyodik bakımlarda kaplama ne zaman yenilenmeli takibini yaparak parçayı tamamen çöpe atmak yerine profesyonel bir revizyon sürecine gönderebilirler.
Talaşlı imalat hatlarımızda eskiyen katman metal gövdeye zarar verilmeden sökülür, kumlama ve astarlamanın ardından yeniden poliüretan dökülüp tekrar hassas taşlamaya alınır. Böylece parça, sıfır yeni parça tedarik maliyetinin çok altına ilk günkü orijinal mikron toleranslarıyla fabrikaya geri kazandırılır.
Neden Boduroğlu Poliüretan?
Türkiye genelindeki organize sanayi bölgelerinde faaliyet gösteren fabrikaların kronik aşınma, korozyon, boyutsal tolerans kaçıklığı ve parça deformasyonu problemlerine kalıcı çözümler üretmek için Boduroğlu Poliüretan olarak hem talaşlı imalat hem de ileri teknoloji döküm poliüretan kaplama süreçlerini tek bir çatı altında entegre yürütüyoruz.
Tesisinizden gelen rulo, silindir, kasnak ve tekerleklerin metal millerini, jantlarını ve yatak yerlerini döküm öncesinde CNC ve üniversal torna tezgahlarımızda kontrol ederek geometrik hatalarını gideriyoruz. Parçanın maruz kaldığı torka, hıza ve yüke en uygun Shore sertliğinde (Shore A – Shore D) poliüretan dökümünü gerçekleştirdikten sonra, kendi bünyemizde bulunan yüksek hassasiyetli silindirik taşlama ve torna hatlarımızda parçalarınızı orijinal teknik resim mikron toleranslarında sıfır hata ile işliyoruz. Bu sayede harici fason işçilik risklerini ortadan kaldırıyor, tek elden maksimum adezyon (yapışma) ve kusursuz yüzey kalitesi garantisi sunuyoruz.
Makinelerinizin ömrünü uzatacak en doğru talaşlı imalat ve kaplama çözümleri, teknik malzeme analizleri, yerinde keşif destekleri ve avantajlı fiyat tekliflerimiz için bizimle hemen iletişime geçebilirsiniz.
Web Sitemiz:poliuretankaplama.com.tr
Sosyal Medya:@boduroglumakina
Aynı konuda derinleşmek için poliüretan döküm süreci, poliüretan rulo kaplama, poliüretan kaplama kalite kontrol sayfalarımıza da bakabilirsiniz. Boduroğlu Makina, Nilüfer/Bursa üretim üssünden Türkiye geneline sevkiyat yapar.